

۲۶ مهر ۱۴۰۵
دوزینگ اصلاحکننده آرد در آسیاب؛ کنترل یکنواختی و مقدار مصرف
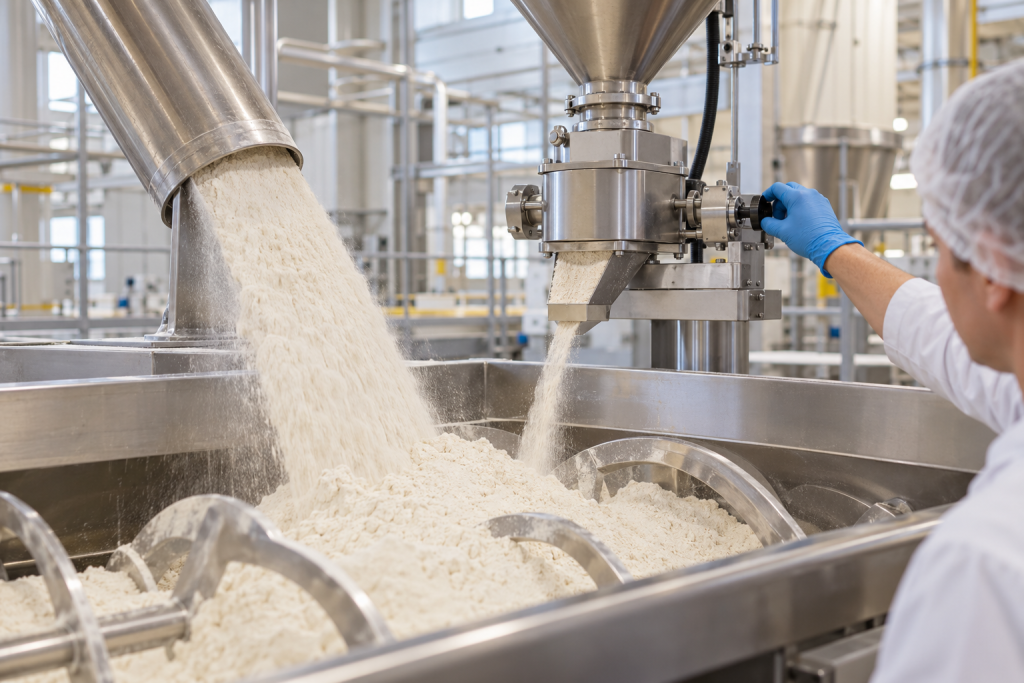
در آسیاب، انتخاب اصلاحکننده آرد تنها بخشی از کار است؛ نتیجه به این وابسته است که ماده در مقدار هدف، با نرخ پایدار و بهطور یکنواخت وارد جریان محصول شود. دوزینگ ناپایدار میتواند تفاوت میان شیفتها و محمولهها را بیشتر کند، حتی اگر فرمولاسیون روی کاغذ ثابت باشد. این راهنما برای مسئولان فنی آسیاب، کنترل کیفیت و خرید تهیه شده و بر طراحی کنترل فرایند تمرکز دارد؛ مقدار مصرف هر محصول باید طبق مشخصات فنی سازنده، مقررات جاری و آزمون کارخانه تعیین شود.
برای معرفی مشخصات محصول، به صفحه اصلاحکننده آرد مانی مراجعه کنید و برای ارزیابی شرایط خط از مشاوره فنی نان دوران کمک بگیرید. این مقاله جایگزین دستور مصرف روی برچسب یا تأییدیه قانونی نیست و هیچ دوز عمومی برای همه آردها پیشنهاد نمیکند.
دوزینگ اصلاحکننده آرد چه مسئلهای را حل میکند؟
هدف دوزینگ، رساندن مقدار تعریفشده از اصلاحکننده به جرم معینی از آرد و پخش یکنواخت آن در جریان است. «میانگین درست» بهتنهایی کافی نیست: اگر بخشی از محصول بیشدوز و بخش دیگر کمدوز باشد، کیفیت نهایی نوسان میکند. این تفاوت زمانی محتملتر است که خوراکدهی ضربانی باشد، پلزدگی در مخزن رخ دهد، سرعت خط تغییر کند یا ماده کممقدار با حامل مناسب پیشمخلوط نشده باشد.
پیش از نصب فیدر، اطلاعات پایه را جمع کنید
۱. مشخصات ماده
نام و شماره بچ، شکل فیزیکی، رطوبتپذیری، چگالی ظاهری و دستور نگهداری را از مدارک فنی همان محصول ثبت کنید. ویژگی جریان پودر روی انتخاب و تنظیم فیدر اثر میگذارد؛ به مشخصات یک ماده مشابه یا توصیه شفاهی اکتفا نکنید.
۲. مشخصات خط و نقطه تزریق
نرخ واقعی جریان آرد را در شرایط حداقل، معمول و حداکثر تولید اندازه بگیرید. نقطه تزریق باید امکان اختلاط مناسب در پاییندست را فراهم کند و از نظر گردوغبار، دسترسی برای نظافت و جلوگیری از آلودگی متقاطع کنترل شود. اگر نرخ آرد با فرمان PLC تغییر میکند، فرمان فیدر ماده نیز باید با همان سیگنال هماهنگ شود؛ در غیر این صورت هنگام توقف یا تغییر سرعت، نسبت خوراکدهی از هدف خارج میشود.
چگونه دوزینگ را کالیبره کنیم؟
- شرایط واقعی را بازسازی کنید: از همان ماده، مخزن، مسیر انتقال و سرعتی استفاده کنید که در تولید به کار میروند.
- خروجی فیدر را جمعآوری کنید: در چند نقطه تنظیم و بازه زمانی تعریفشده، خروجی را وزن کنید و شرایط آزمون را ثبت نمایید.
- نرخ را با خوراک آرد مقایسه کنید: محاسبه باید بر پایه واحدهای سازگار و دبی واقعی باشد؛ اپراتور نباید هر بار آن را از حافظه تخمین بزند.
- تکرارپذیری را بسنجید: کالیبراسیون را پس از تغییر بچ یا ماده، تعمیر فیدر، تغییر مسیر یا اختلاف محسوس در خوراکدهی تکرار کنید.
- نتیجه را مستقل تأیید کنید: وزنکشی، نمونهبرداری یا آزمون آزمایشگاهی متناسب با ماده و مقررات، عملکرد واقعی فرایند را بررسی میکند.
روش WHO برای تضمین کیفیت غنیسازی آرد، در زمینه خودش بر کالیبراسیون فیدر، محاسبه نرخ خوراکدهی، نمونهبرداری و ثبت سوابق تأکید دارد. این اصول کنترل فرایند برای طراحی پایش مفیدند، اما نرخ یا دستور مصرف اصلاحکننده نان را تعیین نمیکنند.
یکنواختی مخلوط و خطر جدایش
تفاوت اندازه ذرات یا چگالی میتواند هنگام حمل و جابهجایی باعث جدایش مخلوط شود. برای کاهش این ریسک، مسیر انتقال را کوتاه و قابل نظافت طراحی کنید، از توقف طولانی مخلوط در قیفهای نامناسب پرهیز کنید و نمونه را از نقاط و زمانهای مختلف جریان بگیرید. نمونه مرکب برای کنترل میانگین مفید است، اما برای دیدن نوسان فرایند، نمونههای جداگانه و زماندار هم لازماند.
اگر ماده با نرخ بسیار کمتر از آرد تزریق میشود، تیم فنی میتواند درباره پیشمخلوطکردن با حامل سازگار و مجاز ارزیابی انجام دهد. انتخاب حامل، نسبت پیشمخلوط و زمان اختلاط باید با مشخصات ماده، تجهیزات و مقررات سازگار باشد؛ استفاده از حامل یا تغییر فرمول بدون تأیید فنی مناسب نیست.
ثبت داده و ردیابی هر بچ
حداقل این اطلاعات را در فرم شیفت یا سیستم کیفیت نگه دارید: شماره بچ اصلاحکننده و آرد، نرخ هدف، سرعت خط، تنظیم فیدر، نتیجه کنترل وزن یا نمونه، نام اپراتور، زمان تغییرات، توقفها و اقدامات اصلاحی. روندهای چند هفتهای معمولاً از یک نتیجه منفرد برای پیدا کردن گرفتگی یا افت تدریجی عملکرد مفیدترند. تغییر محصول یا شیفت را نیز در سوابق مشخص کنید تا تفاوت نتایج قابل توضیح باشد.
چکلیست عیبیابی دوزینگ
- کمبود یا اضافهمصرف: ترازو، واحد محاسبه، فرمان سرعت خط و تنظیم فیدر را با هم بازبینی کنید.
- نوسان میان شیفتها: شرایط پرکردن مخزن، روش راهاندازی و آموزش اپراتور را استاندارد کنید.
- تغییر بعد از تعویض بچ: چگالی ظاهری و رفتار جریان ماده تازه را با مشخصات آن مقایسه و کالیبراسیون را تکرار کنید.
- کلوخه یا قطع جریان: رطوبت، شرایط انبارش، سازگاری قیف و نظافت را بررسی کنید؛ ماده را بدون دستور فنی دستکاری نکنید.
- نتیجه نامتوازن در محصول نهایی: نمونهبرداری بالادست و پاییندست را با برنامه مشخص انجام دهید تا علت از دوزینگ، اختلاط یا تغییر آرد جدا شود.
پرسشهای متداول
آیا یک تنظیم فیدر برای همه اصلاحکنندهها مناسب است؟
خیر. رفتار جریان، چگالی و مشخصات ماده متفاوت است؛ هر محصول و شرایط خط باید طبق مدارک فنی خودش ارزیابی شود.
هر چند وقت یکبار باید فیدر بررسی شود؟
تناوب را بر مبنای ریسک، توصیه سازنده، تغییرات ماده و روند سوابق کارخانه تعیین کنید. پس از تعمیر یا تغییر مهم، کنترل دوباره ضروری است.
آیا دوز دقیق روی کاغذ یکنواختی را تضمین میکند؟
خیر. یکنواختی به پایداری خوراکدهی، اختلاط، نمونهبرداری نماینده و کنترل محصول نهایی وابسته است.
پایش عملکرد فیدر در تولید پیوسته
کالیبراسیون اولیه فقط نقطه شروع است. در تولید، یک چرخه پایش تعریف کنید که در آن خروجی فیدر با سرعت واقعی خط و تغییرات جریان آرد مقایسه شود. برای این کار میتوان در نقاط زمانی برنامهریزیشده، وزنکشی یا نمونهبرداری انجام داد و نتایج را کنار سرعت خط و توقفها ثبت کرد. تعداد نمونهها و حد هشدار باید با ظرفیت خط و ریسک محصول تعیین شود؛ یک برنامه واحد برای همه آسیابها وجود ندارد.
پس از تعویض فیدر، تغییر قطعه، تعمیر، تغییر بچ یا بروز اختلاف میان مقدار هدف و خروجی، مسئول فنی باید مشخص کند آیا کالیبراسیون کامل لازم است یا کنترل محدود کفایت میکند. سوابق را به شناسه ماده و خط پیوند دهید تا نتیجه یک تغییر با روند قبلی مقایسه شود. اگر ماده با نرخ ناپایدار تغذیه میشود، ابتدا علت مکانیکی یا جریان پودر را رفع کنید؛ بالا و پایین بردن دستی تنظیمات بدون ثبت داده، ریشه مشکل را پنهان میکند.
منابع و مطالعه بیشتر
- راهنمای تضمین کیفیت و کنترل کیفیت غنیسازی آرد WHO (برای اصول کنترل فرایند غنیسازی، نه دستور دوز اصلاحکننده نان)
- روش ICC 130 برای نمونهبرداری محصولات آسیابشده